
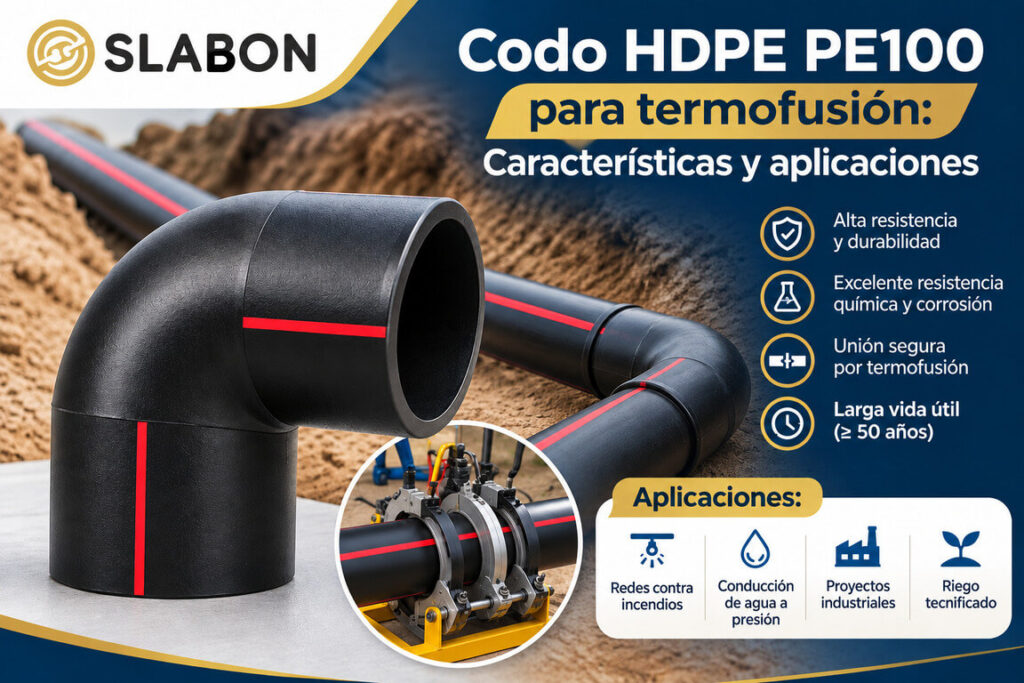
Cuando una línea de tubería HDPE tiene que cambiar de dirección, el codo HDPE PE100 para termofusión es el accesorio que lo resuelve sin sacrificar la estanqueidad del sistema. A diferencia de las uniones roscadas o embridadas, el codo termofusionado se convierte en parte continua de la tubería: no hay juntas, no hay empaques y no hay puntos débiles donde puedan aparecer fugas con los años.
En esta guía revisamos qué es, cómo se fabrica, qué especificaciones debes verificar antes de comprarlo y en qué proyectos se utiliza con mayor frecuencia.
¿Qué es un codo HDPE PE100 para termofusión?
Es un accesorio de polietileno de alta densidad (HDPE o PEAD) fabricado con resina PE100 que permite cambiar la dirección de una tubería HDPE PE100 (comúnmente 90°, 45°, 30° o 22,5°) y se une a esta mediante soldadura por calor.
Los tres elementos clave de su nombre:
- HDPE (PEAD): polietileno de alta densidad, un termoplástico resistente, liviano y químicamente estable.
- PE100: clasificación del material según su resistencia mínima requerida (MRS) de 10 MPa a 20 °C y 50 años. Es la generación de resina más utilizada hoy en redes de presión porque permite tuberías y accesorios más delgados y con mayor capacidad de presión que el antiguo PE80.
- Termofusión: método de unión en el que las superficies de los extremos se calientan hasta el punto de fusión y se presionan entre sí, de modo que el material de ambas piezas se mezcla y, al enfriarse, forma una sola pieza homogénea.
Termofusión a tope vs. electrofusión: ¿cuál usa este codo?
Al hablar de «termofusión» en accesorios HDPE se suelen mencionar dos métodos distintos (si buscas el detalle, revisa nuestra guía de electrofusión vs. termofusión):
| Método | Cómo funciona | Accesorio típico | Cuándo conviene |
|---|---|---|---|
| Termofusión a tope | Una plancha calefactora funde los extremos de tubo y codo, que luego se presionan | Codo con extremos lisos («spigot») | Diámetros medianos y grandes, tendidos largos, obra con máquina termofusora |
| Electrofusión | Una resistencia integrada en el accesorio se calienta con una unidad de control | Codo con resistencia eléctrica y manguito | Reparaciones, espacios reducidos, diámetros pequeños y medianos |
Los codos de termofusión a tope se fabrican con extremos lisos de espesor igual al del tubo y son los más comunes en redes de agua, minería e industria, sobre todo desde 63 mm hacia arriba. Se unen con una máquina termofusora de plancha calefactora, y existe un codo 90° HDPE / FM y un codo 45° HDPE / FM en catálogo.
Características técnicas del codo HDPE PE100
Material y propiedades
- Resina: polietileno PE100, generalmente de color negro por el negro de humo que lo protege de la radiación UV; en agua potable se usa también tubería azul o con bandas azules.
- Densidad: alrededor de 0,95 g/cm³, menor que la del agua (el HDPE flota); es lo bastante liviano como para manipularse con equipos básicos.
- Resistencia química: soporta ácidos, bases y sales diluidas, y no se corroe ni genera incrustaciones, por lo que no requiere protección catódica.
- Flexibilidad y resistencia al impacto: absorbe movimientos del terreno y golpes de ariete moderados, un punto crítico en zonas sísmicas como el Perú.
- Vida útil de diseño: 50 años o más en condiciones normales de operación.
SDR y presión nominal (PN)
El SDR (relación entre diámetro exterior y espesor de pared) define cuánta presión resiste el accesorio. En PE100, las combinaciones más habituales son:
| SDR | Presión nominal (PN) | Uso habitual |
|---|---|---|
| SDR 17 | PN 10 (10 bar) | Redes de agua de presión media, riego, conducción |
| SDR 11 | PN 16 (16 bar) | Redes de agua a mayor presión, minería, industria |
| SDR 9 / SDR 7,4 | PN 20 / PN 25 | Aplicaciones de alta presión |
Regla de oro: para una termofusión a tope correcta, el codo y la tubería deben tener el mismo SDR (es decir, el mismo espesor de pared). Unir un codo SDR 17 con una tubería SDR 11 genera un desnivel interno y una unión inadecuada. Si dudas, revisa cómo elegir accesorios HDPE según el diámetro y SDR.
Diámetros disponibles
Los codos de termofusión a tope suelen fabricarse desde los 63 mm hasta más de 630 mm, e incluso mayores bajo pedido. Hay dos formas de fabricación:
- Codo inyectado (moldeado): se produce en una sola pieza por inyección, con radio corto y buena consistencia dimensional. Predomina en diámetros pequeños y medianos.
- Codo segmentado o de gajos (fabricado): se arma soldando segmentos cortados de tubería en ángulo. Es la solución habitual en diámetros grandes y ángulos especiales, con ventaja en disponibilidad y radio de curvatura configurable, pero con más soldaduras que controlar.
Normas de referencia
Al solicitar cotización, verifica que el fabricante indique las normas con las que cumple. Las más relevantes son:
- NTP-ISO 4427 / ISO 4427: sistemas de tuberías de polietileno y conexiones para abastecimiento de agua. Es la referencia principal en Perú para agua a presión.
- ISO 4427-3: requisitos específicos para accesorios (fittings) de PE en agua.
- ISO 15494: sistemas de tuberías plásticas para aplicaciones industriales, usada en accesorios para industria.
- ISO 3126: método para medir las dimensiones de los componentes.
- EN 12201-3 / EN 1555-3: equivalentes europeos para accesorios de agua y gas.
Ventajas de usar codos HDPE termofusionados
- Unión monolítica y sin fugas: la soldadura tiene una resistencia comparable a la del tubo, por lo que la red se comporta como una sola pieza.
- Sin corrosión: a diferencia del acero o el hierro dúctil, no se oxida ni se degrada con suelos agresivos o agua salobre.
- Menor costo de ciclo de vida: reduce mantenimiento, pérdidas de agua y reparaciones.
- Instalación ágil: el peso reducido y la posibilidad de unir tramos fuera de zanja aceleran la obra.
- Resistencia a la abrasión: adecuado para transportar relaves, pulpas y fluidos con sólidos en suspensión.
- Flexibilidad ante movimientos de suelo: soporta asentamientos y vibraciones mejor que sistemas rígidos.
Aplicaciones del codo HDPE PE100 para termofusión
- Redes de agua potable y distribución: líneas de conducción y distribución urbana y rural.
- Minería: transporte de agua, relaves y pulpas, sistemas de lixiviación y drenaje de mina (más detalle en la guía de accesorios HDPE PE100 para proyectos industriales).
- Riego tecnificado y agroindustria: líneas matrices y de distribución en fundos agrícolas de costa y sierra.
- Saneamiento y alcantarillado a presión: impulsiones y colectores, con la clase de tubería adecuada.
- Industria y procesos: conducción de fluidos químicos compatibles, aguas de proceso y refrigeración.
- Sistemas contra incendios enterrados: redes de agua para protección contra incendios, siempre sujetas a la normativa aplicable y a los aprobados correspondientes.
- Telecomunicaciones y energía: protección de cableado subterráneo.
- Acuicultura y obras marinas: captación y descarga, por su resistencia a agua salina.
¿Cómo se realiza la termofusión de un codo HDPE?
Un proceso correcto es lo que garantiza la calidad de la unión. En términos generales:
- Preparación: limpiar tubo y codo, alinearlos en la máquina termofusora y asegurarlos con las mordazas.
- Refrentado: cortar con la cuchilla las superficies a unir para obtener caras planas, paralelas y limpias.
- Verificación de alineación: comprobar que no haya desnivel entre las paredes (hi-lo) ni separación excesiva.
- Calentamiento: colocar la plancha calefactora, a la temperatura especificada para PE (usualmente en el rango de 200 a 220 °C), hasta formar el cordón de fusión.
- Retiro de la plancha y unión: retirar la plancha rápidamente y juntar las piezas con la presión indicada.
- Enfriamiento: mantener la presión durante el tiempo de enfriamiento definido por la norma o el fabricante, sin mover ni someter a esfuerzos la unión.
- Inspección: revisar visualmente el cordón de soldadura y registrar los parámetros de cada unión.
Los parámetros exactos (temperatura, presión, tiempos) dependen del espesor de pared y del procedimiento aplicable (por ejemplo ISO 21307 o DVS 2207), por lo que siempre deben tomarse de la norma y de las indicaciones del fabricante. Además, es recomendable que el soldador cuente con certificación o calificación vigente.
Cómo elegir el codo HDPE PE100 adecuado
Antes de pedir tu cotización, define estos puntos:
- Diámetro exterior (DN) y SDR igual al de la tubería.
- Ángulo requerido: 90°, 45°, 30°, 22,5° u otro.
- Presión de trabajo y temperatura del fluido (a mayor temperatura, menor presión admisible).
- Fluido transportado: agua, relaves, productos químicos, etc.
- Tipo de fabricación: inyectado o segmentado, según diámetro y disponibilidad.
- Normas y certificados: que se indiquen las normas de fabricación y, si se requiere, los certificados de calidad del lote.
- Compatibilidad con el resto del sistema: tees y reducciones HDPE, y las bridas y stub-end para conectar con acero, válvulas e hidrantes, del mismo material y la misma clase de presión.
Errores comunes al instalar codos HDPE
- Unir piezas de SDR diferentes.
- Soldar con superficies sucias, húmedas o mal refrentadas.
- No respetar el tiempo de enfriamiento y mover la unión antes de tiempo.
- Trabajar sin protección contra viento o lluvia, que enfría la plancha y altera la fusión. Más casos en errores comunes en la fusión de HDPE que generan fugas.
- No registrar ni inspeccionar las soldaduras en obras críticas.
Preguntas frecuentes
¿PE100 y HDPE son lo mismo? HDPE es el tipo de material (polietileno de alta densidad); PE100 es la clasificación de resistencia de la resina. Un codo HDPE PE100 combina ambos conceptos.
¿Se puede soldar un codo PE100 con una tubería PE80? Técnicamente son compatibles por tener propiedades de fusión similares, pero la presión admisible del sistema la define el componente de menor clasificación, y es indispensable que el espesor sea el mismo.
¿Cuántos años dura un codo HDPE? Con instalación y operación correctas, el diseño contempla una vida útil de al menos 50 años.
¿Cuál es mejor: codo inyectado o segmentado? El inyectado ofrece mayor uniformidad y menos soldaduras en diámetros pequeños y medianos; el segmentado permite diámetros mayores y ángulos especiales. La elección depende del proyecto.
Conclusión
El codo HDPE PE100 para termofusión es una solución duradera, hermética y económica a largo plazo para redes de agua, minería, riego e industria. Elegir el SDR correcto, exigir el cumplimiento de normas y contar con soldadores calificados es lo que asegura una red sin fugas durante décadas. Si necesitas cotizar o asesorarte sobre accesorios HDPE termofusión y electrofusión, el equipo técnico de Slabon puede ayudarte a definir diámetro, SDR y tipo de codo para tu proyecto.