
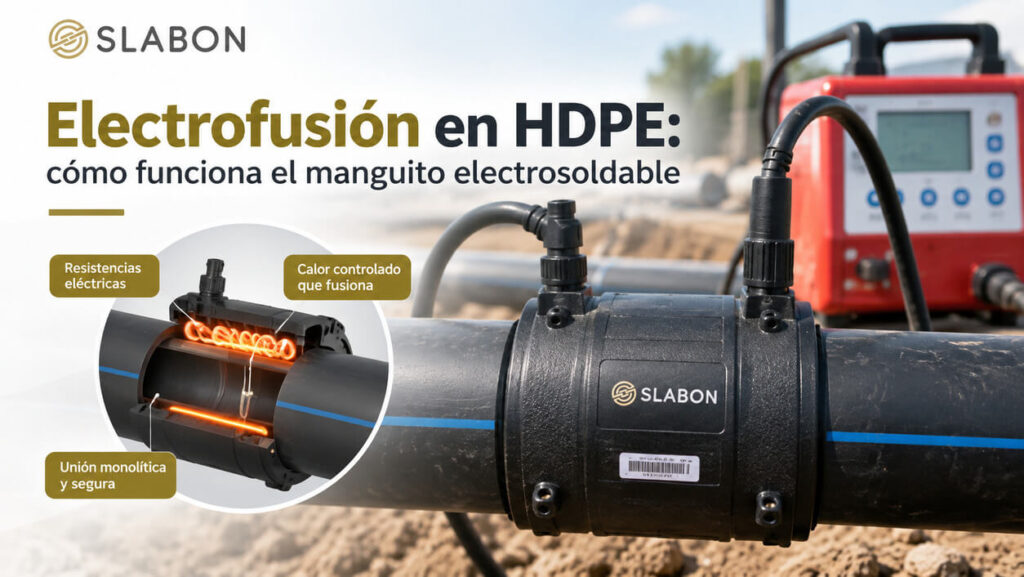
Una tubería HDPE bien fusionada no tiene juntas en el sentido tradicional: el tubo y la unión pasan a ser una sola pieza de material, sin costuras, roscas ni empaques que puedan degradarse con el tiempo. Esa es la razón por la que las redes de polietileno se especifican para sistemas que deben durar más de 50 años, incluyendo redes contra incendios enterradas. Pero esa misma característica tiene una cara incómoda: si una unión fusionada tiene fugas, casi nunca es un problema del material, sino un error de ejecución durante la termofusión a tope o la electrofusión. Y como la unión queda enterrada, ese error puede quedar invisible durante años, hasta el día en que la red realmente se somete a presión —a veces, el peor momento posible para descubrirlo. Esta guía repasa los errores que con más frecuencia terminan en fuga, cómo detectarlos antes de tapar la zanja y qué controles evitan que lleguen a obra.
Por qué una unión fusionada casi nunca «gotea» sin razón
A diferencia de una unión roscada o embridada, donde una fuga puede aparecer por desgaste de un empaque o por vibración que afloja pernos, una unión por fusión en HDPE es química: las cadenas moleculares del tubo y del accesorio se entrelazan por difusión durante el calentamiento y se recristalizan como una sola masa al enfriarse. Cuando ese proceso se ejecuta dentro de los parámetros de norma, el resultado es una junta con la misma resistencia mecánica que el tubo. Cuando no, el resultado no es necesariamente una fuga visible de inmediato: puede ser una unión que pasa la prueba hidrostática inicial pero que falla meses o años después, bajo fatiga por ciclos de presión, movimiento de suelo o simplemente porque quedó con una resistencia residual muy por debajo de la del material base. Entender esto cambia la pregunta de obra de «¿la unión se ve bien?» a «¿el proceso se ejecutó dentro de parámetro, con evidencia registrada de que así fue?».
Errores en termofusión a tope que terminan en fuga
El proceso completo de termofusión a tope —fases, temperaturas y presiones normadas por DVS 2207-1, ISO 21307 y ASTM F2620— está detallado en nuestra guía de termofusión a tope: proceso, parámetros y control de calidad. Aquí nos enfocamos en los errores que, dentro de ese proceso, son responsables de la mayoría de fallas por fuga:
- Fusión fría (cold fusion): ocurre cuando el cambio de temperatura entre la plancha calefactora y el material fundido es insuficiente para que las cadenas de polímero se entrelacen en la interfaz. La unión puede verse completa por fuera y aun así no tener continuidad molecular real por dentro —el defecto de fusión más difícil de detectar a simple vista.
- Degradación térmica por sobrecalentamiento: lo opuesto al error anterior. Mantener la plancha por encima del rango de norma (200-220 °C según DVS 2207-1) degrada la resina, generando humo y debilitando las propiedades mecánicas del material fundido antes de unirlo.
- Contaminación de la interfaz: humedad en la superficie se convierte en vapor durante el calentamiento y deja porosidad microscópica; grasas o hidrocarburos actúan como agente separador químico que impide la difusión molecular; y la capa oxidada del tubo, si no se elimina por completo en el refrentado, actúa como barrera física entre ambas superficies.
- Omitir la presión de arrastre: la presión de fusión que exige la norma es adicional a la presión necesaria para mover el carro y el peso del tubo. Calcular solo la presión de fusión sin sumar la de arrastre deja la unión sub-presurizada, sobre todo en tramos largos y pesados sin apoyo en rodillos.
- Desalineación mayor al 10% del espesor de pared: un desalineamiento del diámetro exterior por encima de ese límite concentra el esfuerzo en un punto de la circunferencia en lugar de distribuirlo, y suele verse en obra como un cordón asimétrico o un borde ondulado en un solo lado.
- Enfriamiento interrumpido: retirar la presión o mover la unión antes de completar el tiempo de enfriamiento (aproximadamente 1.2 minutos por milímetro de espesor según DVS 2207-1) provoca una contracción despareja del material, dejando tensiones residuales internas que fragilizan la junta. Es, según reportes de campo, el defecto más frecuente de todos.
Errores en electrofusión que terminan en fuga
El detalle completo del proceso —fases, voltaje, tiempo y los pines testigo del manguito— está en nuestra guía de electrofusión HDPE: cómo funciona el manguito electrosoldable. Los errores que más comprometen la unión son:
- Raspado insuficiente o incompleto: es, según distintos análisis de falla, la verificación que con más frecuencia se omite u omite parcialmente en obra. Si queda cualquier resto de la capa oxidada dentro de la zona de inserción, el polietileno fundido del manguito no logra fusionarse de forma homogénea con el tubo.
- Contaminación de la zona raspada: tocar la superficie con los dedos después de limpiarla, o exponerla a polvo o humedad antes de insertar el tubo, deja la misma barrera de contaminación que en termofusión, pero en un área mucho más reducida y menos tolerante a errores.
- Inserción incompleta o desalineada: el tubo debe llegar exactamente hasta la marca de referencia trazada en el paso previo; una inserción parcial deja parte de la zona de fusión del manguito sin contacto real con el tubo.
- Retirar los clamps antes de tiempo: el mismo principio que en termofusión —mover la unión mientras el polietileno sigue en estado plástico durante el enfriamiento— deforma la fusión a nivel molecular y es una causa recurrente de fallas tardías.
- No verificar los parámetros en pantalla: aunque la máquina lee el voltaje y el tiempo del código de barras del accesorio para eliminar el error humano, no confirmar que esos valores coincidan con los impresos en el manguito antes de iniciar el ciclo deja pasar accesorios mal identificados o dañados.
Cómo se manifiesta cada error en obra
La siguiente tabla resume la señal visual o de diagnóstico que delata cada error, y cuándo suele aparecer la fuga si no se detecta a tiempo:
| Error | Señal de diagnóstico | Cuándo suele fallar |
|---|---|---|
| Fusión fría / sub-presurizada | Cordones pequeños, planos o desiguales; muesca en V más profunda que la mitad de la altura del cordón | En la prueba hidrostática inicial, o meses después bajo fatiga de presión |
| Sobrecalentamiento | Cordones aplanados con apariencia «derretida»; posible decoloración u olor a quemado | Variable; depende del grado de degradación del material |
| Contaminación (humedad, grasa, óxido) | Porosidad o burbujas visibles en el cordón; superficie mate o irregular | A menudo tardía, tras ciclos de presión o exposición prolongada |
| Desalineación > 10% del espesor | Cordón asimétrico o borde ondulado concentrado en un lado | Bajo carga o movimiento de suelo, no siempre en la prueba inicial |
| Enfriamiento interrumpido | Sin señal visual clara; se confirma por el registro de tiempos del datalogger | Frecuentemente tardía, por fragilización progresiva |
| Raspado insuficiente (electrofusión) | Pines testigo que no salen o salen de forma asimétrica | Variable; puede pasar la prueba inicial y fallar después |
Cómo detectar una unión defectuosa antes de enterrar la red
Ningún error de esta lista es indetectable si se aplican los controles correctos en el momento correcto:
- Inspección visual del cordón (bead): en termofusión, el criterio de referencia de PPI es que la muesca en V entre ambos cordones se mantenga por encima de la superficie del tubo y no sea más profunda que la mitad de la altura del cordón; una muesca hundida por debajo de la pared indica sobrepresión o fusión fría.
- Pines testigo: en electrofusión, confirman visualmente que hubo expansión térmica del material, pero no garantizan por sí solos la ausencia de contaminación o desalineación —por eso nunca reemplazan el resto de controles.
- Registro digital de parámetros: tanto las máquinas de termofusión como las de electrofusión modernas registran temperatura, presión, voltaje y tiempos reales de cada unión (datalogging conforme a ASTM F3124). Es el único control capaz de detectar un enfriamiento interrumpido, que no siempre deja huella visual.
- Ensayos destructivos sobre probetas: cuando el proyecto lo exige, el ensayo de decohesión o flexión hacia atrás (ASTM F2620) corta una tira del cordón y la dobla —si el material se mantiene dúctil, la unión pasa; si se agrieta, falla. Para paredes más gruesas se usa el ensayo de flexión lateral guiada (ASTM F3183), y para determinar el modo de falla, el ensayo de tracción-impacto (ASTM F2634) o la tensión cuasi-estática (ISO 13953).
- Inspección no destructiva: en proyectos críticos, PPI TN-60 describe el uso de ultrasonido por arreglo de fases (phased array) para inspeccionar uniones ya fusionadas sin cortarlas, útil cuando no se pueden sacrificar probetas de una red ya instalada.
- Prueba hidrostática final: el control de cierre de todo el tramo, antes de tapar la zanja. Detecta fugas evidentes, pero no reemplaza los controles anteriores frente a fallas que se desarrollan con el tiempo.
Cómo prevenir fugas por error de fusión
La prevención no depende de un solo control, sino de la disciplina combinada de proceso, personal y documentación:
- Procedimiento de soldadura calificado (WPS) para el material, diámetro y espesor específicos del proyecto, en vez de improvisar parámetros en obra.
- Operador certificado (ASTM F1290 para termofusión, calificación equivalente para electrofusión), no solo alguien familiarizado con la máquina.
- Verificar que tubo y accesorio compartan SDR y sean compatibles en material antes de iniciar la fusión —un desajuste aquí ya está condenado desde antes de encender la máquina, como se explica en la guía de selección de accesorios HDPE PE100.
- Registrar condiciones ambientales (viento, lluvia, temperatura) y ajustar o recalificar el procedimiento cuando se alejan de las condiciones de calificación, en vez de estimar un ajuste sin respaldo.
- Exigir trazabilidad documental por unión, no solo por lote de tubería: reporte de datalogger, fecha, operador y resultado de inspección visual de cada junta.
Por qué esto es crítico en redes contra incendios enterradas
En un sistema contra incendios, la Norma A.130 del RNE exige presión y caudal constantes en el punto más desfavorable de la red el día que se necesite. Una fuga por error de fusión en un tramo enterrado no se manifiesta como un charco en el jardín: se manifiesta como una caída de presión que el sistema no puede sostener en el momento exacto en que debe funcionar. Por eso, en proyectos con tubería HDPE PE100/FM, no basta con que el material tenga la aprobación correcta: el procedimiento de fusión, el operador y el registro de cada unión deben quedar documentados como parte del expediente técnico del sistema, no solo como un paso de obra.
Dónde conseguir accesorios y soporte técnico para evitar estos errores
Buena parte de estos errores se reduce cuando el tubo y el accesorio provienen del mismo estándar de fabricación, con fichas técnicas claras de parámetros de fusión y trazabilidad de lote. En Slabon encontrarás la línea completa de Accesorios HDPE para termofusión y electrofusión —codos, tees, reducciones, manguitos electrosoldables, Flange Adapters y Backup Rings—, incluyendo la línea certificada FM Approved para redes contra incendios. Si tu proyecto ya tuvo una fuga en una unión fusionada, o quieres revisar el procedimiento antes de que ocurra, escríbenos y lo evaluamos juntos.
Preguntas frecuentes sobre fugas en fusión de HDPE
¿Una unión por fusión en HDPE puede tener fugas por el material o siempre es error de ejecución?
Casi siempre es error de ejecución. La fusión bien hecha produce una unión monolítica, con la misma resistencia del tubo. Salvo un defecto de fabricación del material o del accesorio —poco frecuente y trazable por lote—, una fuga en una unión fusionada indica que algún parámetro del proceso (temperatura, presión, tiempo, alineación o limpieza) quedó fuera de norma.
¿Cuál es el error más frecuente que causa fugas en termofusión a tope?
Interrumpir el enfriamiento antes de tiempo es, según reportes de campo, el defecto más recurrente: retirar la presión o mover la unión mientras el material todavía está en estado plástico deja tensiones residuales internas que fragilizan la junta, muchas veces sin una señal visual clara al momento de la instalación.
¿Cómo se detecta una fusión fría si no se ve a simple vista?
Con el registro de parámetros del datalogger de la máquina (temperatura, presión y tiempos reales de cada unión) y, cuando el proyecto lo exige, con ensayos destructivos sobre probetas —como el ensayo de decohesión de ASTM F2620— o inspección no destructiva por ultrasonido de arreglo de fases, según PPI TN-60.
¿Qué tan grave es una fuga en una red HDPE contra incendios enterrada?
Es especialmente grave porque suele ser invisible hasta que el sistema realmente se activa: una caída de presión en el punto más desfavorable de la red puede impedir que el sistema cumpla la Norma A.130 del RNE justo cuando se le necesita. Por eso el control de calidad de cada unión, con trazabilidad documental, es tan importante como la prueba hidrostática final.
Nota técnica: este artículo resume criterios generales de las normas DVS 2207-1, ISO 21307, ISO 13953, ASTM F2620, ASTM F2634, ASTM F3183 y las referencias técnicas de PPI (TN-33 y TN-60) con fines informativos. Los parámetros exactos de fusión, los criterios de aceptación del cordón y el plan de ensayos deben tomarse siempre del procedimiento de soldadura calificado (WPS) del proyecto y de la ficha técnica del fabricante, con ejecución a cargo de un operador certificado. Verifica siempre la versión vigente de la norma aplicable a tu proyecto.
¿Necesitas tubería y accesorios HDPE con soporte técnico para prevenir fallas de fusión en tu proyecto? Cotiza con Slabon — escríbenos a comercial@slabon.pe o llámanos al +51 919 299 454.